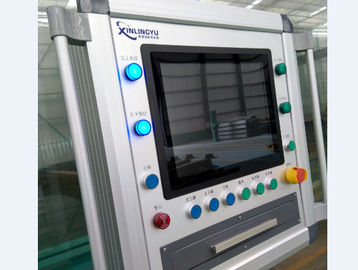
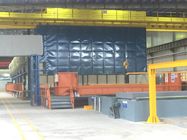
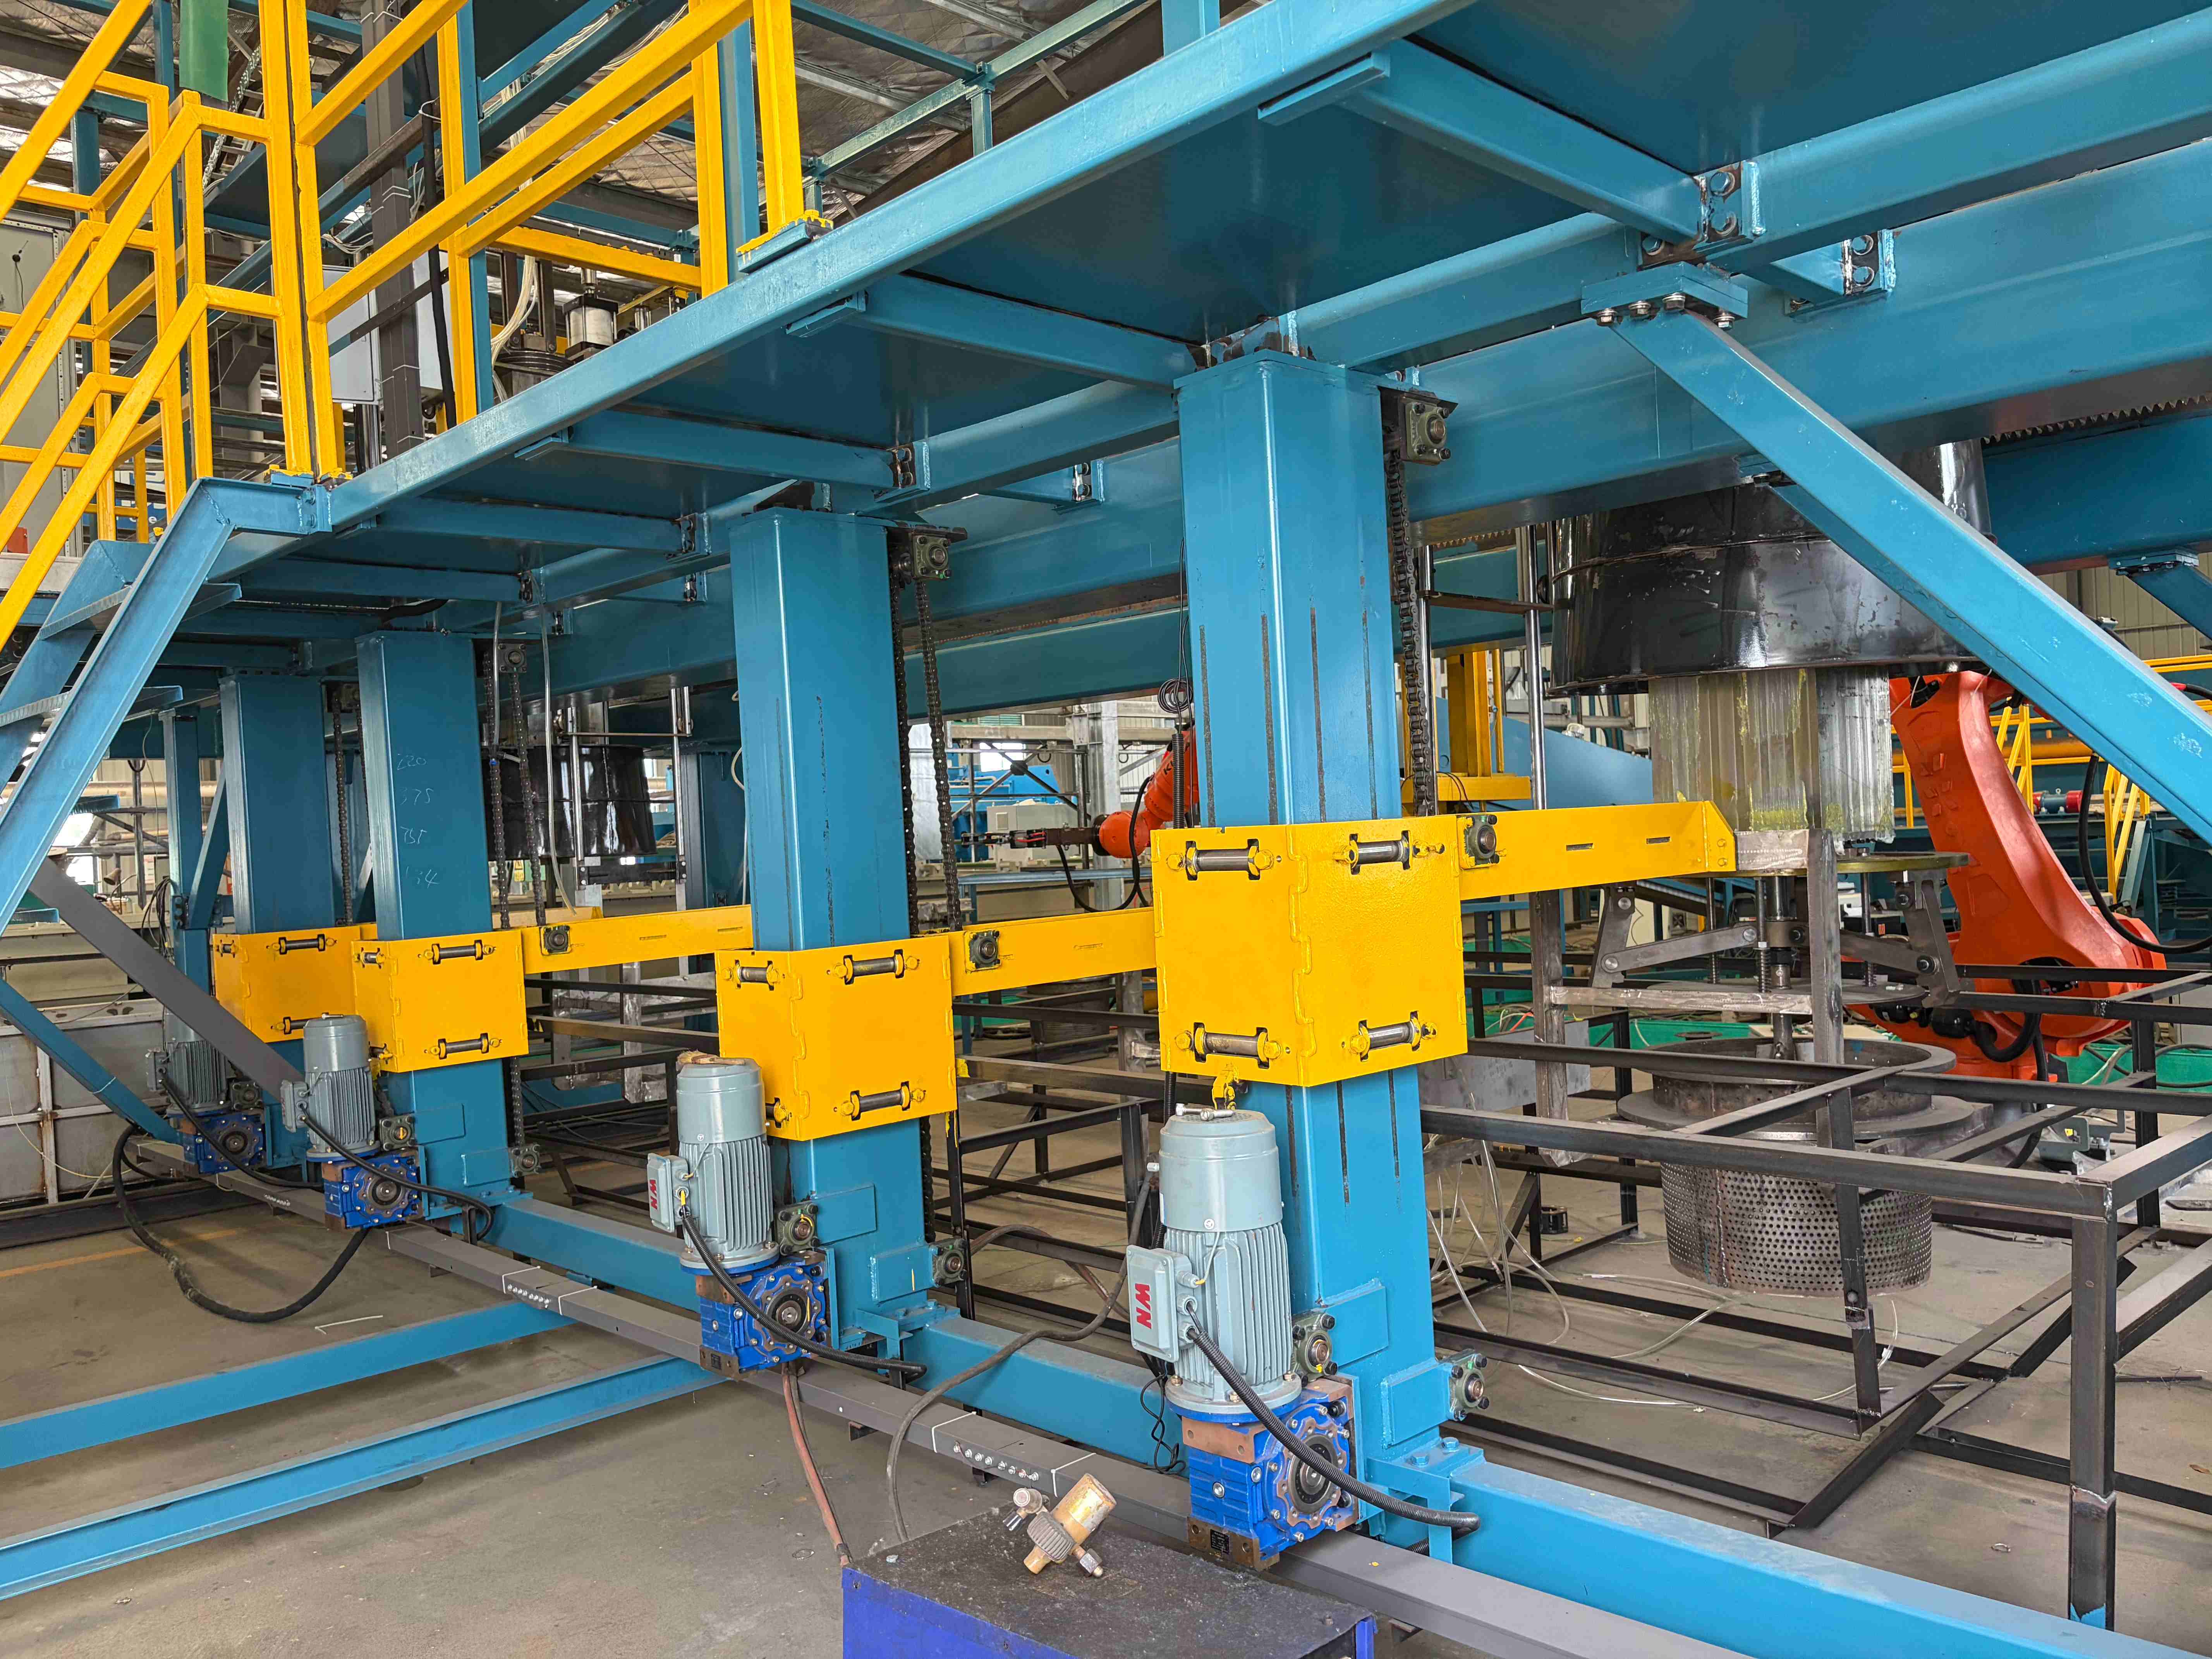
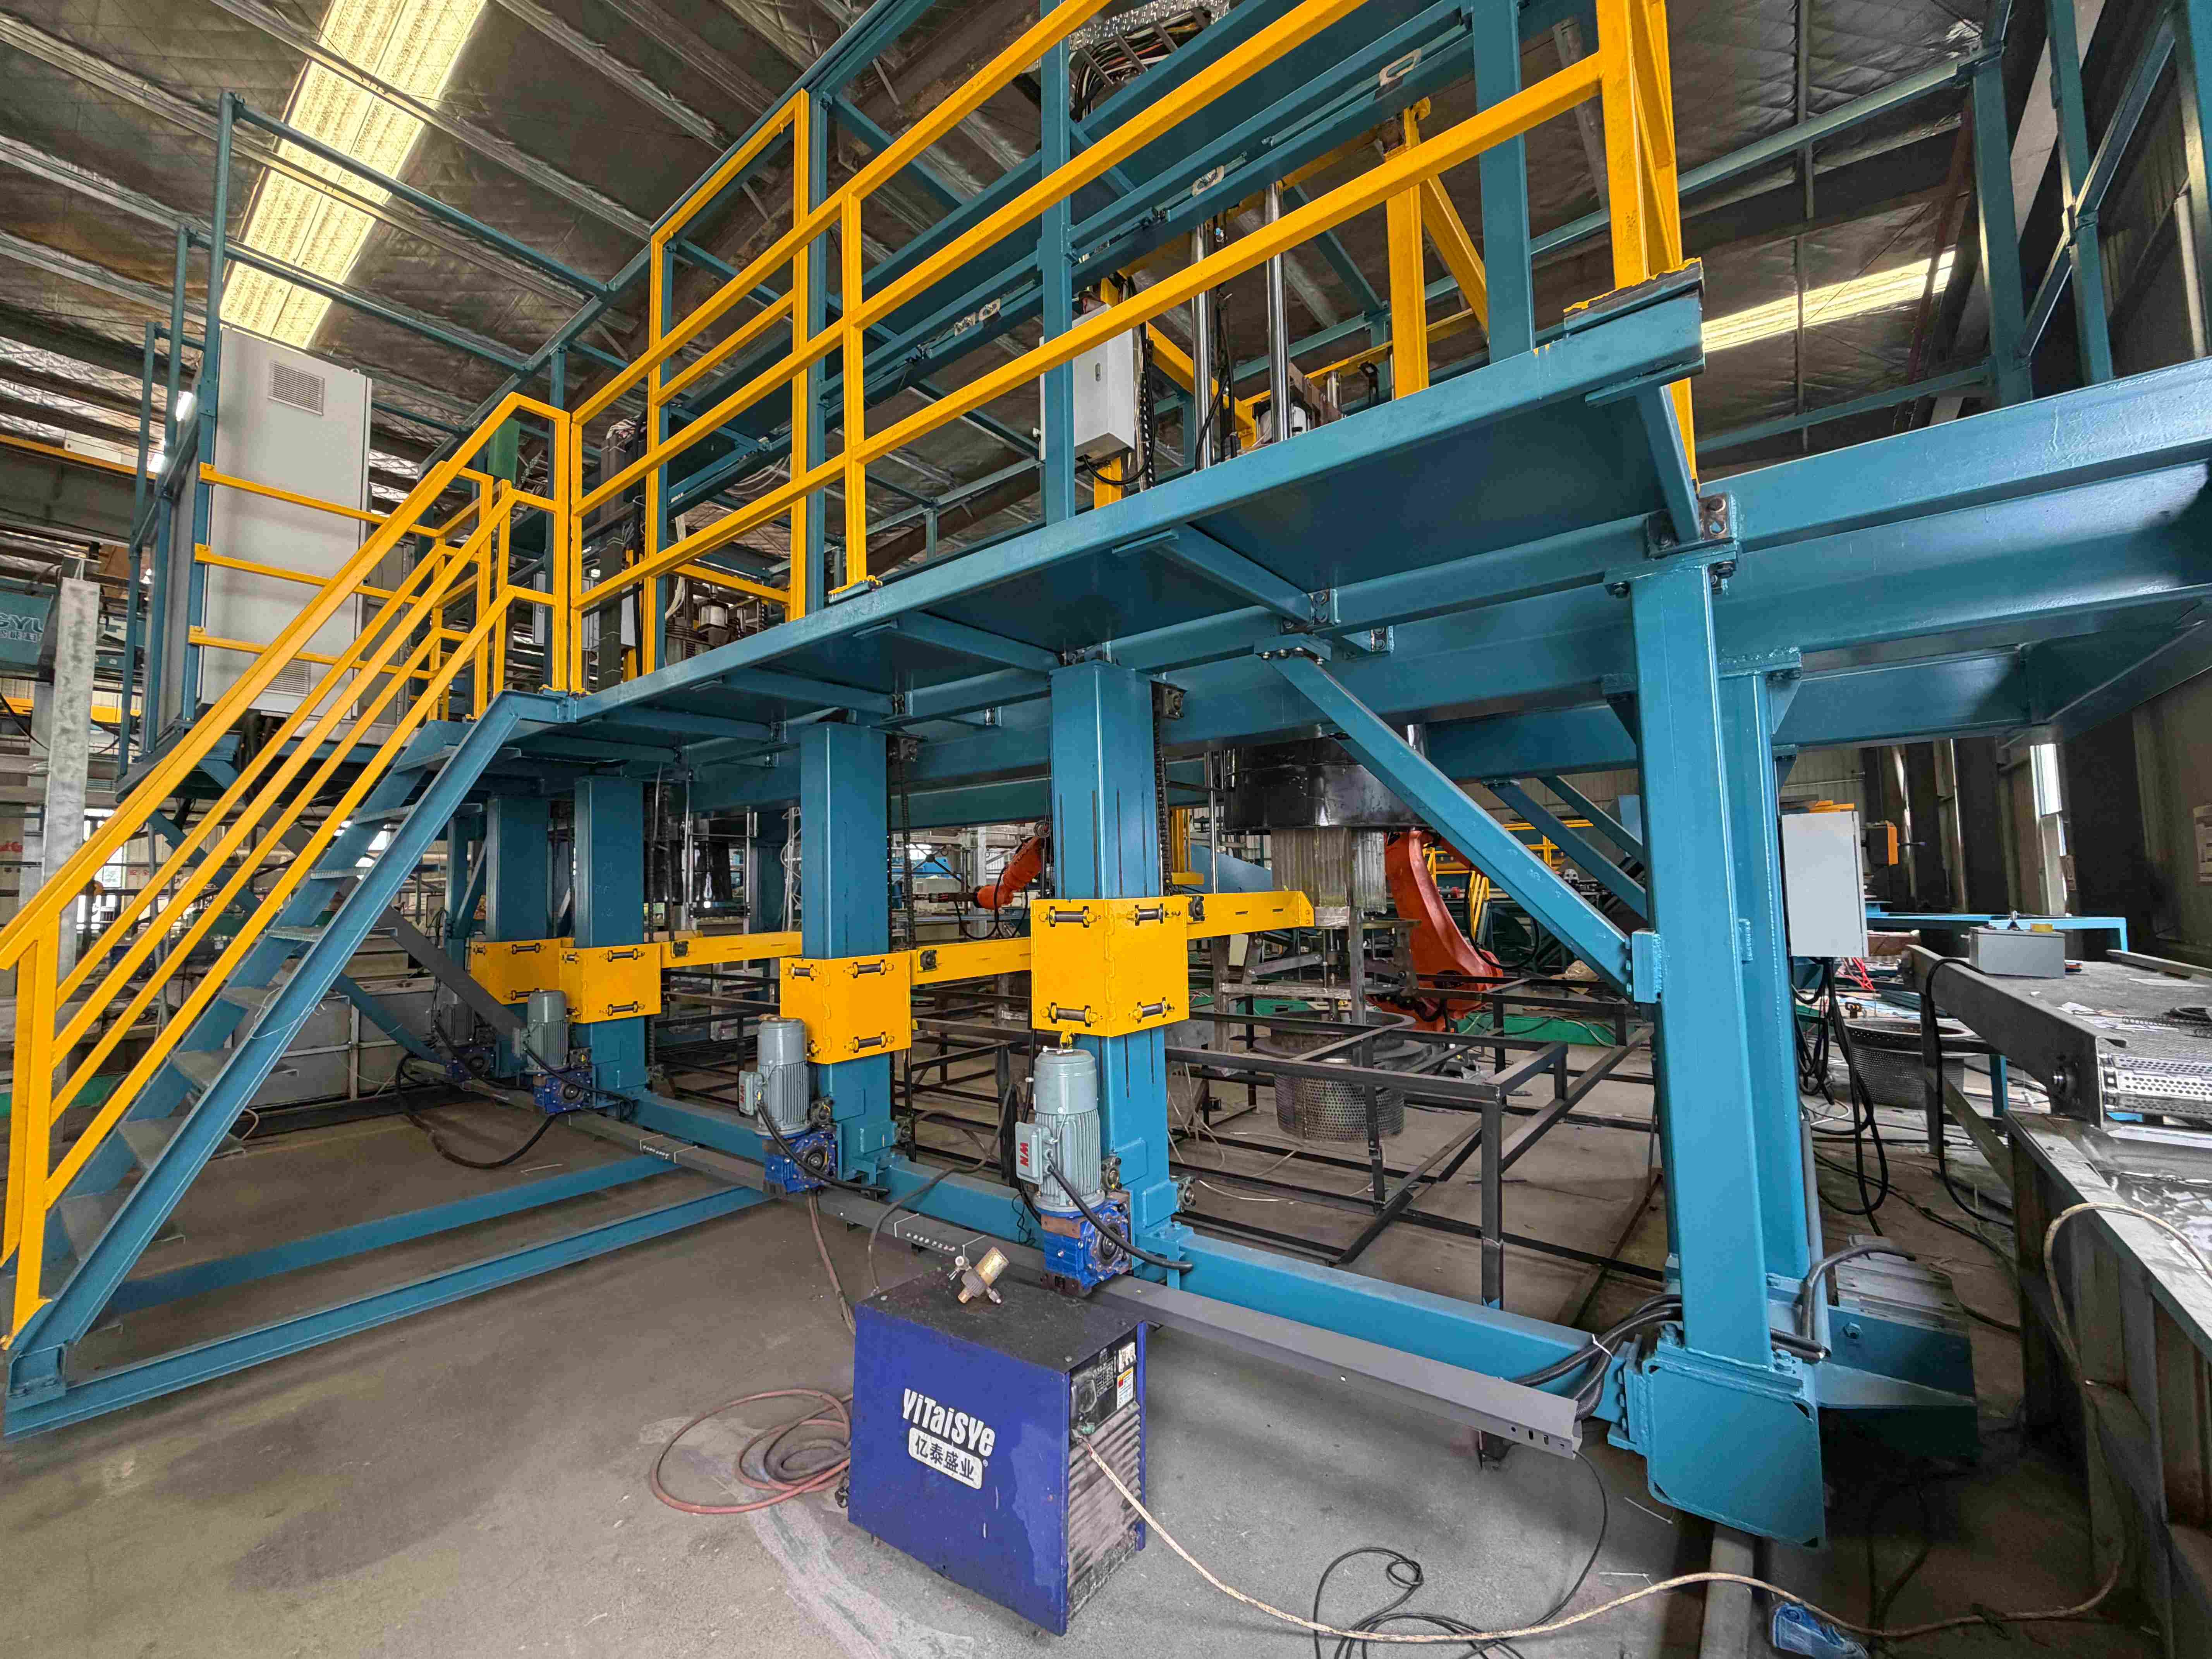
Ⅰ.아연 도금 생산 라인 기술 핵심 사항:
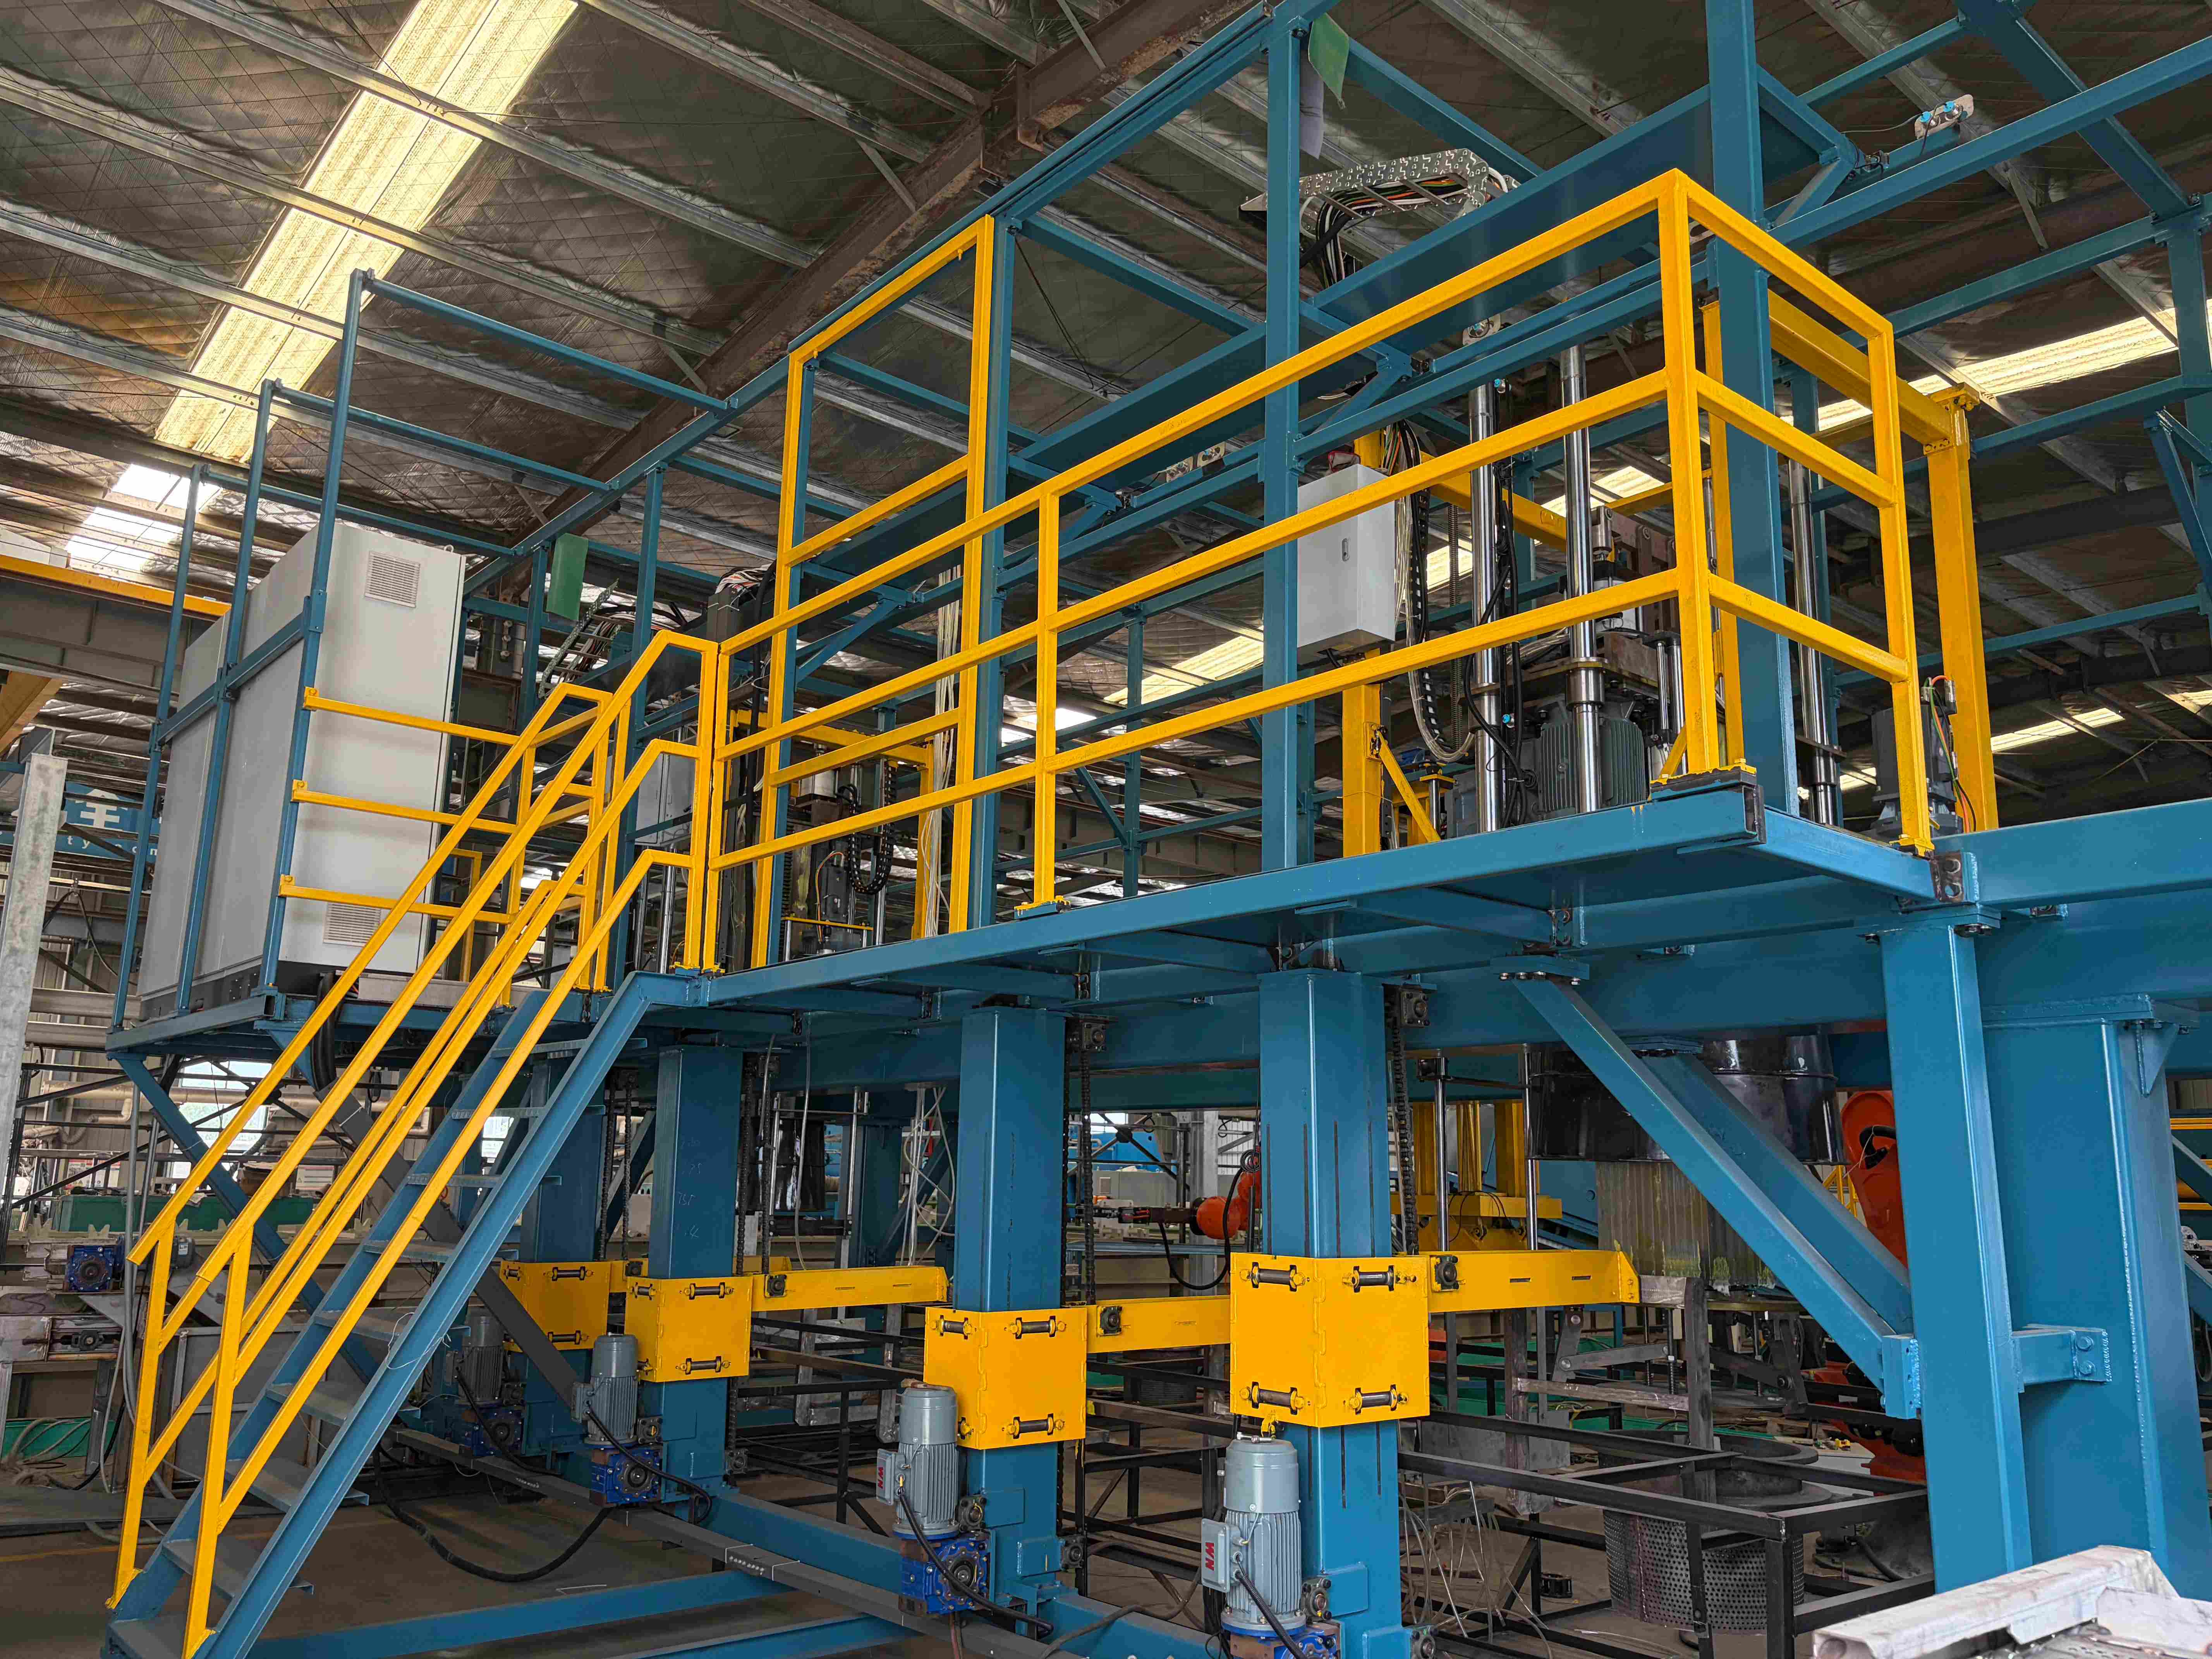
본 프로젝트는 자동 열연 아연 도금, 환경 제어 시스템, 물류 시스템의 세 가지 시스템으로 구성되며, 전체 프로젝트는 환경 보호, 에너지 절약 및 인력 절감을 기반으로 합니다.
핵심 기술:
1. 완전 자동 환경 보호 열연 아연 도금 생산 라인 프로젝트
2. 생산 비트에 따라 실시간 조정이 가능하고 자원을 효율적으로 사용하는 자동 물류 제어 시스템.
3. 용해로에는 아연 솥을 가열하기 위해 청정 에너지를 사용하며, 용해로온도자동 제어, 아연 솥 수명 연장
4. 모든 폐가스 수집은 밀폐되어 중앙 집중식으로 처리 및 배출 기준을 충족하며, 배출 제로입니다.
Ⅱ. 기술 매개변수
1. 아연 솥 크기: 비철금속 솥, 세라믹 솥 4×1×1m, 용량 약 26톤.
2. 생산량: 1000톤/년
3. 가열 방식: 전기 가열
4. 작업 교대: 3교대 (8시간/교대, 연간 작업일수 300일, 3교대, 일일 작업시간 20시간)
5. 배치: 루프 형태, 3개의 가로 폭 6.5m, 길이 36.4m, 자세한 내용은 배치 계획 참조.
6. 전기 및 수도
6.1 전기 설비의 최대 전력은 약 500Kw입니다.
6.2 평균 1톤 생산당 0.01mⅦ. 전기 설계의 물이 필요하며, 압력은 0.2MPa 이상이어야 합니다.
6.3 물의 PH 수준은 6.5~8이며, 수돗물, 강물 또는 지하수를 사용할 수 있으며, 주로 생산 중 소비량 보충용입니다.
7. 환경 보호 처리 시스템: 건강한 생산을 위한 폐가스 및 폐기물 고형물 처리.
8. 압축 공기: 블리드 압력 0.6Mp/cm2, 공기 요구량 6mⅦ. 전기 설계2.3.4 공기 호스: 공장 건물 구조에 따라 결정 (공정 배치 참조)
Ⅲ. 시스템 배치
1. 배치 설명
1.1 각 열연 아연 도금 탱크 및 작업물 적재/하역의 합리성을 고려하여 전체 생산 라인은 1개의 가로 폭, 6.5m, 공장 배치를 채택합니다. 적재/하역은 한 가로 폭에서, 원자재 및 완제품 및 가로 연결은 한 가로 폭에서, 주요 열연 아연 도금 설비는 한 가로 폭에서 이루어집니다. (자세한 내용은 CAD 참조)
1.2 작업물 수동 적재 및 하역, 기타 모든 작업은 자동으로 진행됩니다.
1.3 모든 자동 설비는 수동/자동 작동 설정이 가능합니다.
2. 평면 배치도

Ⅳ. 공정
1. 열연 아연 도금 공정
2. 완전 자동 작동 공정 동작
2.1 작동 수동 크레인을 적재 위치로 이동시키고, 수동으로 그룹화하여 매달고, 완료 시 신호합니다.
2.2 전처리 완전 자동 롤러 아연 도금 설비는 작업물을 탈지 탱크, 린싱 탱크, 산세 탱크 및 플럭스 탱크에 차례로 넣은 후 하역 구역에 놓습니다.
2.3 하역 구역의 작업물은 보조 재료에 의해 건조 통로로 리드된 후 적재 바구니에 들어가고, 작업물은 하역 기계에 의해 아연 액체로 들어 올려집니다.
2.4 침지 아연 시스템을 통해 아연 액체에 침지되고, 침지 시간 만족 후 원심 분리기에 의해 들어 올려져 하역 구역으로 이동합니다.
2.5 작업물을 블라스팅 아연, 냉각 및 패시베이션에 붓습니다.
2.6 최종적으로 배출 컨베이어 벨트, 테스트 후 보관에 붓습니다.
Ⅴ. 생산 라인 기본 장비, 성능 및 매개변수
1) 자동 주행 전송 시스템
1. 장비 성능 및 구성 요소 구성.
1.1 갠트리형 자동 주행 크레인.주행 크레인은 전처리 밀폐실에 있으며, 탱크 양쪽을 주행합니다.
장비 매개변수:
①주 엔진: L31m(두 레일 길이)*W2.3(두 레일 중심 거리)*H4.5m(주변 보조 시설)
②갠트리형 중간 레일 단일 폴 산세 크레인: 1세트, 수평 주행 V=6-15m/min(주파수 제어), 리프팅 작동 V=5-15m/min(주파수 제어), 리프팅 높이 3200mm, 리프팅 품질≤1000kg(폴, 랙 및 부품 무게 포함)
③주행 피치 시간: 10분(10분 이상 조정 가능)
④자재 적재 엘리베이터의 리프팅 높이 1m
1.2 보조 재료 트롤리 및 건조 갤러리:
크기: 6500mmx700mm
전력: 18KW
1.3 배출 컨베이어
크기: 3000mmx700mm
전력: 12KW
2) 장비, 시설 부식 방지.
1. 탱크 부식 방지:
탱크 구조: 지면에 콘크리트 기초를 만들고 외부 사용을 위한 앵커 보강재를 미리 설치합니다.
탱크 매개변수:
| 이름 |
치수(L*W*Hmm) |
수량 |
기능 |
| 탈지 탱크 |
1580*700*1000 |
6세트 |
기름 및 녹 제거 |
| 산세 탱크 |
1580*700*1000 |
3세트 |
녹 제거 |
| 린싱 탱크 |
1580*700*1000 |
4세트 |
|
| 플럭스 탱크 |
1580*700*1000 |
1세트 |
작업물의 활성 표면 |
2. 장비 기초 부식 방지
플럭스 처리 시스템 바닥 부식 방지, 전처리 탱크 기초 바닥 부식 방지, 냉각 및 패시베이션 탱크 바닥 부식 방지.
부식 방지: 콘크리트 구조물 표면에 5mm FRP 적용
3) 아연 솥 및 가열 제어 시스템
1. 아연 솥 및 가열 시스템:
1.1 아연 솥
작업물의 기하학적 크기 및 아연 도금 생산 요구 사항에 따라 아연 도금 탱크의 크기(길이 × 너비 × 깊이 × 두께): 4000×1000×1000×300, 고온 내성 내화물로 한 번 주조하여 아연 솥 형성, 용량 약 18톤, 둥근 바닥. 보증 기간은 4년, 정상 사용
1.2 아연 탱크 가열 장비: 생산 요구 사항을 충족하고 용융 아연 속도를 고려하여 계산 시 약 324KW를 적재합니다. 장비는 국제적으로 진보된 탄화규소 로드를 사용하여 아연 도금 특수 가열 로드를 채택하며, 높은 열 효율, 긴 서비스 수명, 구형 석영관 보호 커버 저항선 가열을 완전히 대체합니다. 각 히터 전력은 18KW, 380V, Y 연결, 총 18개 그룹입니다. 각 히터는 SSR 모듈을 사용하고, 지능형 계측기는 자동 조정을 통해 온도를 제어합니다. 높은 제어 정밀도, 문제 없음, 유지 보수 불필요.
1.3 플럭스 탱크 가열
내부 순환 전기 가열 시스템.
사양 및 기술 매개변수:
|
정격 유량: 40 ~ 50 mⅦ. 전기 설계 / h 가열 온도: 75 ℃
입출구 치수: Φ25 ~ Φ50
|
2. 계량 시스템:
자동 제어, 최대 100kg/바구니, 정밀도 ±2kg
3. 솥 투입 시스템
전체 장비, 투입 시간 기록, 1 바구니/분 (침지 시간 허용 전제 하에)
4. 솥 침지 시스템:
전송 장비, 생산 비트에 따라 침지 시간 제어.
5. 솥 배출 원심 분리기 시스템
전체 장비, 자동 제어, 자동 원심 분리기 기능 포함
6. 아연 도금 바구니 회전 시스템:
비트에 따라 바구니 회전 자동 제어
총 전력 20KW
4) 후처리:
1. 블라스팅 아연 시스템:
자재 자동 적재 및 하역, 전력 2KW
2. 냉각 시스템:
자재 자동 적재 및 하역, 전력 2KW
3. 패시베이션 시스템:
자재 자동 적재 및 하역, 전력 2KW
4. 스핀 건조 시스템:
자재 자동 적재 및 하역, 전력 5KW
Ⅵ. 환경 보호 장비 (아연 먼지, 폐수 및 폐산)
1. 염산 미스트 및 배기 가스 처리 시스템
염산 미스트는 주로 산세 탱크 및 플럭스 탱크에서 발생하는 증기로, 산 미스트와 증기의 혼합물입니다.
1.1 기술 설계
산 미스트 흡수 공정 흐름도
1.2 장치 설명:
1.2.1 산 미스트 밀폐실: 크기 약 16500*2500*3000mm
밀폐실 구조: 강철 구조 프레임에 프로파일 합성 수지 판을 붙여 20년 이상 부식 방지 가능, 당사에서만 맞춤 제작하는 밀폐실 판입니다. 밀폐실 벽에 투명 창을 삽입하여 강철 구조 플랫폼의 작업자가 작업 상태를 관찰하고 조작하기 편리합니다. 산 탱크 벽 한쪽에 연통을 설치하고 지면에서 2.5m 높이에 유도 통풍 팬으로 산 미스트를 산 미스트 스크러버 타워로 흡입합니다.
1.2.2 정화탑 설계 매개변수:
밀폐된 실내에서 산세로 발생하는 산 미스트를 처리하는 산 미스트 플루 산 미스트 세척 타워. 3세트의 수집 시스템은 설비의 실제 용량에 따라 산 미스트 생산량을 수집하고, 알칼리액 분무 및 정화 세척 시스템을 통해 정화합니다.
a. 유리 섬유 강화 플라스틱 원심 팬
송풍 용량: 13000m3/h
풍압: 2600Pa
정격 출력: 15kw
b. 산 미스트 정화용 탱크
장비 외관: Φ1.8m ×5.1m
재질: pp
처리 용량: 18000 m3 / h 빈 타워 풍속: 1.5 m/s
분무층: 2단 접촉 시간: 총 저항: 10 s
정화탑: 900 Pa
라쉬히그 링, 팔 링 충전 높이: 500 mm (3단)
기체-액체 비율: 500:1
c. 순환 펌프
유량: 25 m3 / h
양정: 24m 전력: 15KW(3세트)
1.3 효과 예측
산 미스트 초기 농도는 약 43 mg/m3이며, 커버를 닫고 물 분무 흡수기로 들어가면 염산 미스트 정화 효율은 약 95%이며, 분무 흡수 후 배기 가스는 대기 중으로 배출됩니다.
2. 아연 먼지 처리 시스템
관리 2.1 공정
2.2. 공정 설명:
팬을 사용하여 밀폐실에서 먼지를 백 필터로 추출한 다음 타워 배리어와 중공 볼을 통과시켜 처리 면적을 늘리고, 분무 세척으로 유해 입자를 여과하여 정화 효과를 얻습니다.
2.3 장비 소개:
2.3.1 생산 라인 연기 밀폐실: 1세트(8000*3700*3000mm)
밀폐실 양쪽에 미리 입출구 설치, 강철 구조에 내식성 판 부착, 양쪽에 창문 설치, 밀폐실 내부 상황 관찰 가능. 냉각수 밀폐도 마찬가지로 수분 증발로 인한 장비 부식을 방지합니다.
2.3.2 오프라인 펄스 제트 백 먼지 집진기
매개변수:
배기량: 7200m
3Ⅶ. 전기 설계필터 속도: 1m/min 설비 저항: 1200-1500Pa
설비 지속 음압: 5000Pa
2.3.3 유도 통풍 팬
고온 내성 원심 팬 선택, 1세트, 정격 출력 11 KW, 처리 용량: 7200m
3Ⅶ. 전기 설계2.3.4 공기 호스: 공장 건물 구조에 따라 결정 (공정 배치 참조)
2.3.5. 처리 후 먼지 농도(분진) ≤120mg/m
3Ⅶ. 전기 설계
1. 프로젝트는 TN-C-S 전기 제어 시스템을 채택합니다.
2. 단락, 과부하, 누전과 같은 전기 보호 조치를 갖춘 우수한 접지 설계를 채택합니다. 설계 원칙은 전력선과 약전류선을 분리합니다.
3. 시작, 정지, 제어 및 동시에 전류, 전압, 작동, 정지 지침을 제공합니다.
4. 내열 케이블.
Ⅷ. 기술 서비스
1. 열연 아연 도금 설계 계획 제공: 작업장 제외 열연 아연 도금 기술 도면.
2. 전체 생산 라인에 대한 자재, 장비, 전기 설계, 제조, 설치 및 건설 제공. 작업장 및 공공 장비는 제외됩니다.
3. 생산 라인 전체 디버깅 및 인력 교육 제공.

 귀하의 메시지는 20-3,000 자 사이 여야합니다!